- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-15 Происхождение:Работает


В точном машиностроении и обеспечении качества (QA) использование некалиброванных измерительных инструментов создает серьезные эксплуатационные риски. Даже микроскопическое отклонение ставит под угрозу целостность продукта. Устранение этих первоначальных несоответствий — это не просто техническое решение. Он устанавливает необходимую основу для надежных и соответствующих требованиям производственных процессов. Когда операторы игнорируют смещенные челюсти, они рискуют передать по производственной линии несоответствующие техническим требованиям компоненты. В этом руководстве подробно описывается, как можно справиться с проблемами калибровки. Мы рассмотрим визуальное выявление начальных отклонений. Вы научитесь эффективно применять корректирующие формулы в повседневной работе. Наконец, мы исследуем, как определить, когда устаревший инструмент требует замены или стандартизации. Освоение этих шагов гарантирует, что ваши протоколы измерений останутся точными, повторяемыми и заслуживающими доверия.
Цена неточности: неисправленная нулевая ошибка приводит к усугубляемым сбоям в обеспечении качества и производству продукции, не соответствующей техническим требованиям.
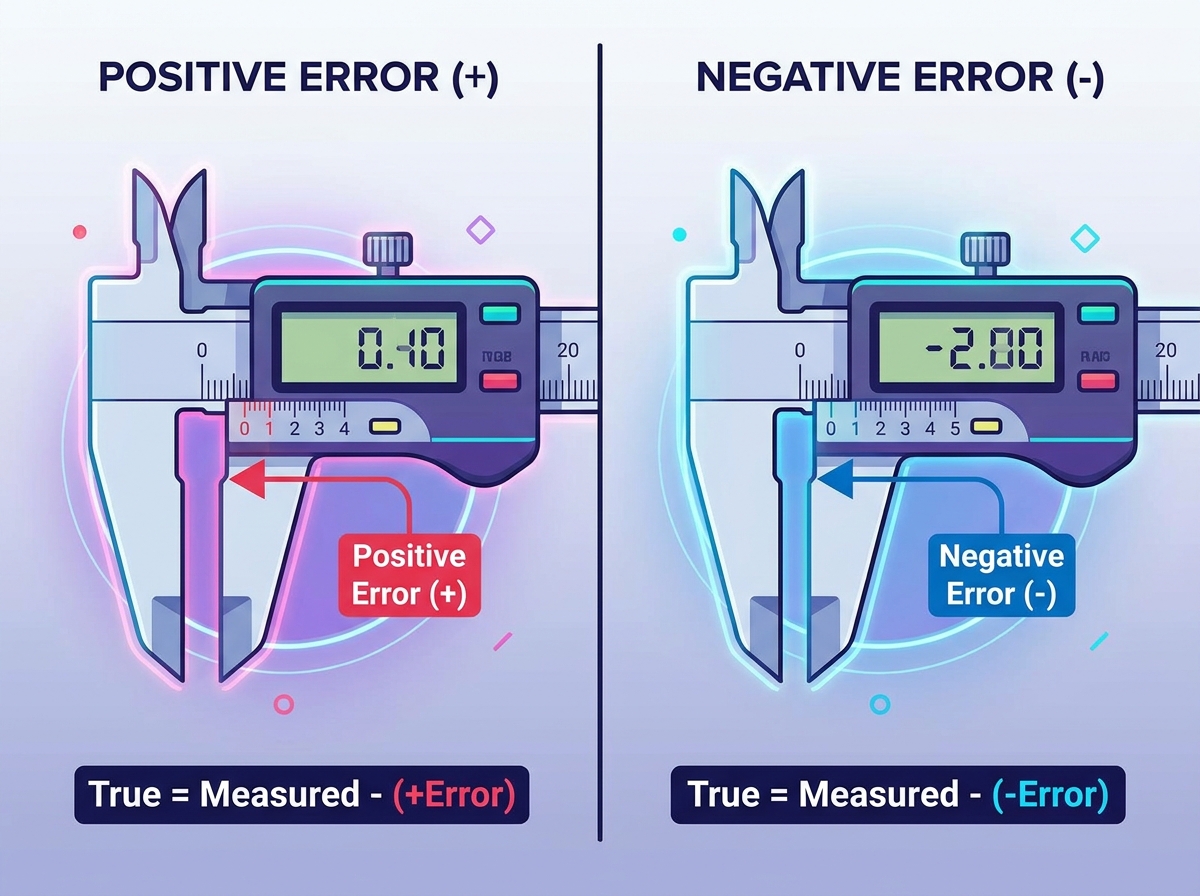
Протокол идентификации: определение положительной или отрицательной ошибки нуля требует стандартизированной визуальной проверки основной и нониусной шкалы.
Логика коррекции: Точные измерения основаны на строгом соблюдении формулы: Истинное показание = Измеренное показание - (Нулевая ошибка).
Решения по инструментам: постоянная механическая ошибка нуля является ключевым индикатором того, что предприятие должно оценить ремонт существующих инструментов в сравнении с переходом на цифровые альтернативы с автоматической калибровкой.
Отклонения в микромиллиметры быстро перерастают в дефекты макроуровня. Вы можете измерить критический компонент двигателя неправильно на небольшую долю. Эта единственная ошибка часто приводит к полному отказу от детали. Это также может привести к серьезным сбоям в ходе проверки соответствия во время проверок качества. Современное производство не оставляет места неоднозначным измерениям. Когда командам не удается проверить свои базовые показатели, целые производственные партии сталкиваются с дорогостоящей утилизацией.
Механические реалии часто со временем приводят к возникновению проблем с выравниванием. Изнашивание кулачков происходит естественным образом в результате повторяющегося ежедневного использования твердых материалов. Колебания температуры окружающей среды также приводят к расширению или сжатию металлических компонентов. Неправильные условия хранения еще больше повреждают хрупкие механизмы скольжения. Даже однократное падение прибора может привести к необратимому смещению измерительных поверхностей. Операторы должны понимать эти физические уязвимости.
Надежные протоколы измерений требуют строгих критериев успеха. Во-первых, вам нужна высокая повторяемость результатов для разных смен и пользователей. Во-вторых, ваши измерения должны обеспечивать прослеживаемость в соответствии с принятыми отраслевыми стандартами. В-третьих, согласованность действий операторов остается жизненно важной для общего обеспечения качества. Мы должны научить команды одинаково обращаться с инструментами. Они должны оказывать одинаковое давление и считывать показания весов под одним и тем же углом. Стандартизация этих человеческих элементов сводит к минимуму неожиданные отклонения размеров.
Прежде чем что-либо проверять, вы должны стандартизировать процедуру предварительной проверки. Пропуск этих этапов подготовки часто приводит к ложным показаниям. Прецизионные инструменты требуют контролируемой среды для точной оценки. Перед каждой сменой вам следует выполнить следующие обязательные шаги.
Протрите измерительные поверхности безворсовой тканью.
Удалите остатки масла, охлаждающей жидкости и металлической пыли.
Аккуратно закройте бранши с помощью колесика с накатанной головкой.
Примените правильное давление закрытия, не сжимая металл.
Слегка зафиксируйте прибор, если это необходимо для визуальной проверки.
Положительные отклонения возникают при определенных визуальных условиях. Вы заметите, что нулевая отметка на скользящей шкале находится справа от нуля основной шкалы. Это означает, что прибор считывает значение больше нуля, когда бранши полностью закрыты. Если вы проигнорируете это, каждое последующее измерение будет искусственно завышено.
И наоборот, отрицательные отклонения представляют собой другой визуальный сигнал. Нулевая отметка на скользящей шкале находится немного левее нуля основной шкалы. Это указывает на то, что показания прибора ниже нуля в полностью закрытом состоянии. Неспособность уловить это приводит к постоянной недооценке истинных размеров ваших заготовок.
При количественном определении этого точного отклонения полагайтесь на конкретные отметки метрической шкалы штангенциркуля . Посмотрите внимательно на подразделения. Найдите точную отметку на скользящей шкале, которая идеально совмещена с отметкой на основной шкале. Умножьте это конкретное число делений на наименьшее количество приборов. Этот расчет дает точное числовое значение отклонения.
Точные результаты полностью зависят от применения универсальной формулы. Вы должны запомнить и применить следующее уравнение: Истинное показание = Измеренное показание - (Нулевая ошибка). Вы всегда вычитаете отклонение базовой линии. Однако при расчете необходимо учитывать его математический знак (положительный или отрицательный). Это простое правило предотвращает катастрофические ошибки обработки.
Давайте выполним математические расчеты для положительного сценария. Предположим, ваш прибор в состоянии покоя показывает отклонение +0,02 мм. Вы измеряете стальной стержень диаметром 15,05 мм. Вы вычитаете положительное значение, чтобы предотвратить переоценку. Математика выглядит так: 15,05 мм – (+0,02 мм) = 15,03 мм. Ваш истинный размер 15,03 мм.
Теперь рассмотрим негативный сценарий. Представьте, что прибор показывает отклонение -0,03 мм. Вы измеряете другой компонент на расстоянии 20,10 мм. Вы вычитаете отрицательное значение. Фактически вычитание негатива означает, что вы его добавляете. Это предотвращает недооценку. Математика такая: 20,10 мм – (-0,03 мм) = 20,13 мм. Мы успешно исправили скрытый дефицит.
Обучение операторов служит последней защитой от плохих данных. Вы должны связать эту коррекционную математику непосредственно с основами того, как читать штангенциркуль . Поначалу стажеры часто испытывают трудности. Иногда они добавляют, когда нужно вычесть. Иногда они выполняют двойную компенсацию, потому что их сбивают с толку негативные знаки. Регулярная практика укрепляет уверенность. Когда операторы научатся определять погрешность нуля штангенциркуля , они защищают всю производственную цепочку от дорогостоящего брака.
Сценарий | Исходное базовое состояние | Чтение необработанных компонентов | Прикладная формула | Последнее истинное измерение |
|---|---|---|---|---|
Положительная ошибка | +0,04 мм | 50,20 мм | 50,20 - (+0,04) | 50,16 мм |
Отрицательная ошибка | -0,02 мм | 12,50 мм | 12,50 - (-0,02) | 12,52 мм |
Идеальная калибровка | 0,00 мм | 35,15 мм | 35,15 - (0,00) | 35,15 мм |
Оценка срока службы инструмента требует абсолютной честности от менеджеров по обеспечению качества. Ручные математические исправления идеально подходят для случайных проверок. Однако они становятся слишком рискованными для крупносерийных производственных линий. Когда операторы ежедневно измеряют сотни деталей, наступает умственная усталость. Уставший машинист в конечном итоге неправильно рассчитает отрицательную регулировку. Когда ручная коррекция базовой линии отнимает слишком много времени, вы пересекаете порог, когда становится необходимым обновление.
Оценка традиционных и цифровых моделей включает в себя несколько измерений. Функции напрямую влияют на ваши результаты. Цифровые модели предлагают возможность мгновенного обнуления. Вы нажимаете кнопку, и экран мгновенно калибруется. Традиционные инструменты заставляют вас каждый раз выполнять математические поправки вручную. Цифровые инструменты полностью устраняют человеческие ошибки в расчетах.
Масштабируемость в значительной степени благоприятствует современному оборудованию. Учитывайте скорость измерений при крупносерийном тестировании. Цифровые экраны обеспечивают немедленное считывание данных. Традиционные весы требуют тщательного визуального выравнивания при хорошем освещении. При оценке соответствия современные инструменты легко выигрывают. Возможности регистрации данных позволяют осуществлять прямой экспорт в программное обеспечение для контроля качества. Это создает идеальный документальный след для отчетности ISO. Традиционное ведение журнала основано на рукописных заметках.
Используйте четкую логику составления короткого списка при выборе инструментов для замены. Обратите внимание на степень защиты IP67, чтобы обеспечить устойчивость к охлаждающей жидкости и пыли в суровых условиях цехов. Требуйте сертифицированные сертификаты калибровки от производителя. Оцените срок службы батареи и порты вывода данных. Не покупайте просто самый дешевый вариант. Инвестируйте в оборудование, соответствующее вашим конкретным опасностям для окружающей среды.
Категория оценки | Традиционный ручной инструмент | Цифровые измерительные инструменты |
|---|---|---|
Метод обнуления | Ручное применение математических формул | Кнопка электронной калибровки в одно касание |
Скорость пакетного тестирования | Медленный; требует визуального выравнивания и расчета | Быстрый; немедленное визуальное считывание на экране |
Соответствие требованиям и ведение журнала | Ручной почерк; высокий риск ошибки транскрипции | Автоматизированный экспорт данных; бесшовная отслеживаемость ISO |
Экологическая долговечность | Чрезвычайно высокий; никакая электроника не выйдет из строя | Требуется степень защиты IP67 для защиты от охлаждающей жидкости/пыли. |
Реалии реализации часто связаны с борьбой с человеческой природой. Решение проблем, связанных с проведением ручных проверок, остается вашим самым большим препятствием. Операторы спешат начать свою смену. Они часто пропускают проверку своих базовых показателей, чтобы сэкономить время. Вы должны плавно интегрировать эти проверки в ежедневный рабочий процесс. Сделайте процесс верификации максимально безболезненным.
Снижение рисков требует внешней проверки. Мы настоятельно рекомендуем протоколы периодической сторонней калибровки. Внутренние команды могут создавать «слепые зоны». Внешняя метрологическая лаборатория проверяет точность ваших внутренних проверок. Они предоставляют эталонные меры и выдают официальные сертификаты. Этот внешний аудит обеспечивает честность и строгость ваших внутренних стандартов.
Принятие и обучение определяют ваш долгосрочный успех. Составьте простой и проверяемый контрольный список обучения для новых машинистов. Убедитесь, что стандартные операционные процедуры (СОП) соблюдаются без отклонений. Хорошие контрольные списки предотвращают формирование вредных привычек.
Обеспечьте наличие специальных эталонных концевых мер на каждой рабочей станции.
Обеспечьте документальную проверку исходного состояния перед началом утренней смены.
Требуйте вторичной проверки после падения или удара прибора.
Регистрируйте все существенные отклонения в общей базе данных обслуживания.
Ежемесячно проверяйте технику работы оператора, чтобы обеспечить правильное давление закрытия.
Проверка начальных отклонений от базовой линии остается непреложным шагом в точном контроле качества. Пропуск этой важной визуальной проверки поставит под угрозу всю вашу производственную партию. Даже самые передовые производственные предприятия полагаются на эти фундаментальные принципы измерения.
Вы должны принять строгую матрицу решений. Обучайте своих сотрудников точному расчету и исправлению мелких несоответствий. Однако необходимо также систематически заменять инструменты, подверженные сильному механическому износу. Постоянное смещение челюстей приводит к неприемлемым эксплуатационным рискам. Переход на современные цифровые решения часто оказывается более безопасным для больших сред.
Примите меры немедленно. Проведите аудит своих текущих инструментов измерения качества уже сегодня. Установите стандартизированную политику ежедневной проверки перед измерением для всех смен. Ваша приверженность этим базовым проверкам гарантирует долгосрочную целостность продукта и непоколебимое доверие клиентов.
О: Основной причиной является механический износ. Повторяющееся скольжение изнашивает металлические губки. При падении прибора измерительные грани мгновенно смещаются. Кроме того, чрезмерное затягивание стопорного винта часто приводит к деформации хрупкой скользящей каретки, что приводит к постоянным смещениям базовой линии.
О: Вы можете применить формулы математической коррекции для корректировки окончательных показаний. Однако физический ремонт инструмента требует профессиональной переточки челюстей. Этот процесс обработки является дорогостоящим и редко экономически эффективным по сравнению с простой покупкой сменного устройства.
О: Частота сильно зависит от объема использования. Мы рекомендуем ежедневную проверку по манометру перед началом каждой смены. Высокоточные отрасли также должны требовать официальной документированной калибровки сертифицированной сторонней лабораторией не реже одного раза в год.
О: Нет. Несмотря на то, что цифровые штангенциркули оснащены удобной кнопкой калибровки, физический износ кулачков все равно имеет место. Если челюсти не смыкаются параллельно, электронный ноль ничего не значит. Вам по-прежнему требуется регулярная физическая проверка с использованием эталонных концевых мер для обеспечения истинной точности.


